数字化家具工厂不能纸上谈兵 家具加工环节的落地构建思路
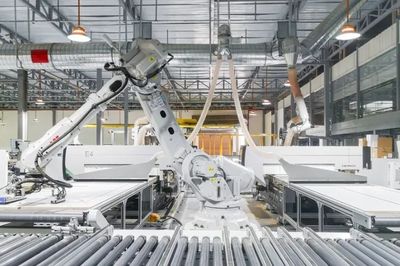
数字化转型在家具行业已讨论多年,但不少工厂仍停留在“上几套软件、买几台数控设备”的层面,口号响亮,落地困难。真正的数字化家具工厂,必须以家具加工为核心切入,打通从订单到成品交付的每一个物理与数据环节。以下是几个可参考的构建思路。
一、从“单机自动化”走向“产线数字化”
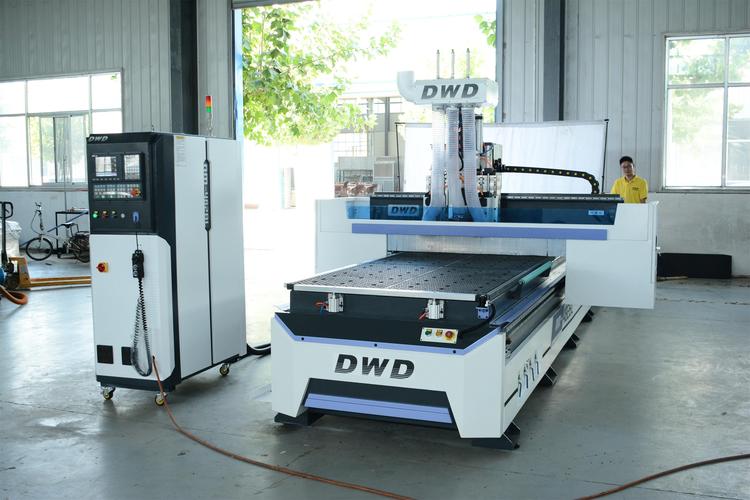
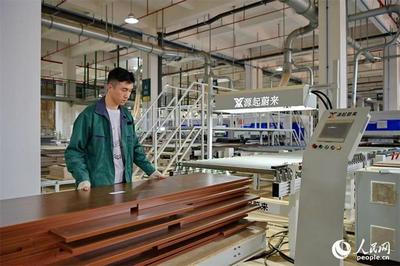
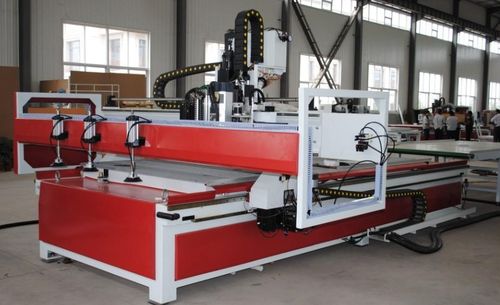
许多家具工厂在加工端已经具备CNC雕刻机、电子开料锯、封边机、六面钻等设备。但这些设备往往独立运行,加工参数靠人工输入,工件周转靠人搬运。数字化构建的第一步,不是追求无人化,而是让设备“说话”:加装传感器、扫码枪和工业网关,实时采集加工进度、刀具寿命、报警信息。比如开料工序,每块板的二维码绑定加工任务,设备自动调取加工程序,加工完成后数据回传MES,下一道封边工序即可提前备料。不打通设备层,任何数字化都是空谈。
二、以“板件流”为主线重构加工逻辑
板式家具加工的实质是“板件流”:开料→封边→打孔→分拣→包装。数字化的关键是让每一块板件拥有唯一身份(通常用二维码或RFID标签),并沿产线自动流转。建议构建一套“批次+板件”的双层数据模型:开料时按订单生成批次号,每块板贴上板件码,记录尺寸、材质、纹理、封边要求、孔位图。封边机扫码后自动调整封边带颜色和厚度,打孔设备扫码后调用对应程序。分拣环节通过扫描自动指示分拣格口,避免人工找板。这套逻辑不需要一步到位,可以从一条产线试点,成熟后再复制。
三、加工排产要“软硬结合”
数字化不意味着完全抛弃人工排产,而是要让人和系统各司其职。建议采用“APS高级排产+边缘调度”的模式:系统根据交期、设备产能、刀具可用性、板材库存自动生成日/班次加工任务;车间班组通过终端接收任务,并实时反馈异常(如设备故障、板材缺陷)。对于定制家具的“混流加工”,还要考虑相同材质、相同厚度的板件合并加工,减少换刀和调机时间。引入“电子工票”替代纸质流转卡,加工数据实时计入绩效考核。硬件的扫码终端、看板和软件排产算法同样重要,缺一不可。
四、质检数字化要嵌入加工过程
家具加工的质量问题常常在后道工序才暴露(如崩边、孔位偏移、封边不牢)。数字化的质检不是增加一个独立工位,而是嵌入关键加工节点:开料后CCD视觉检测尺寸和崩边;封边后红外检测封边带贴合度和修边质量;打孔后通过探针或视觉抽检孔位精度。检测数据与板件码绑定,不合格板件自动触发返工任务并流转到返修工位。质量数据要反哺加工参数——如果某台封边机长期出现某一侧修边不良,系统应建议调整铣刀位置或进给速度。数字化的价值在于闭环,而不是记录一堆没人看的报表。
五、人员组织与数据的“最后一公里”
很多数字化家具工厂失败的原因是:系统上了,但工人不用,或者用不好。构建时要让加工一线的班组长和技术员参与流程设计。操作终端尽量简洁——扫码即显示待加工任务,点击确认即完成报工,异常一键呼 叫。车间大屏不仅要显示产量,更要显示设备实时状态、当前工单进度、缺料预警。鼓励维修工和调机师将故障处理经验录入知识库,形成“故障现象—参数修正—验证结果”的电子档案。数字化最终服务于人的高效协作,而不是把工人变成系统的附庸。
数字化家具工厂不是买一套高价软件,也不是简单地上几台自动化设备。它是一套围绕家具加工过程的数据驱动运行机制:从板件扫码到设备通信,从动态排产到在线质检,从车间反馈到持续改进。建议企业成立跨部门数字化小组,选一条产线做实、做透,跑通“板材进—数据出—成品走”的闭环,再逐步推广。纸上谈兵可以写规划,但只有从每一块板、每一道孔、每一次封边做起,数字化才能真正落地。
如若转载,请注明出处:http://www.hzjuwang.com/product/38.html
更新时间:2026-10-05 08:53:40